Annonce – sponsoreret indhold.
Valget mellem manuel eller orbital rørsvejsning er en praktisk beslutning, som mange rørlæggere og mindre firmaer står over for, når opgaven kræver svejsning af rustfrie rør. Begge metoder kan levere holdbare svejsninger, men de adskiller sig markant i udførelse, tidsforbrug og krav til operatørens færdigheder. Denne artikel gennemgår de væsentligste forskelle, så du kan vurdere, hvilken metode der passer bedst til din virksomheds opgaver — uanset om det drejer sig om varmeanlæg, procesinstallationer eller erhvervskøkkener.
- Manuel TIG-svejsning kræver højt færdighedsniveau, men giver fleksibilitet ved unikke opgaver
- Orbital svejsning sikrer ensartet kvalitet og er velegnet ved mange gentagne svejsninger
- Investeringen i orbital udstyr skal holdes op mod opgavevolumen og kvalitetskrav
- Begge metoder kræver korrekt forberedelse af rørene for at opnå tætte svejsninger
Forskellen på manuel og orbital svejsning af rustfrie rør
Ved manuel TIG-svejsning (Tungsten Inert Gas) styrer svejseren selv brænderen rundt om røret og justerer løbende hastighed, vinkel og tilsætning af materiale. Det kræver øvelse og et roligt håndlag at opnå jævne svejsninger uden fejl som porøsitet, manglende gennembrænding eller ujævn rodside. En erfaren svejser kan håndtere varierende rørdimensioner og tilpasse sig vanskelige adgangsforhold, hvilket gør metoden fleksibel.
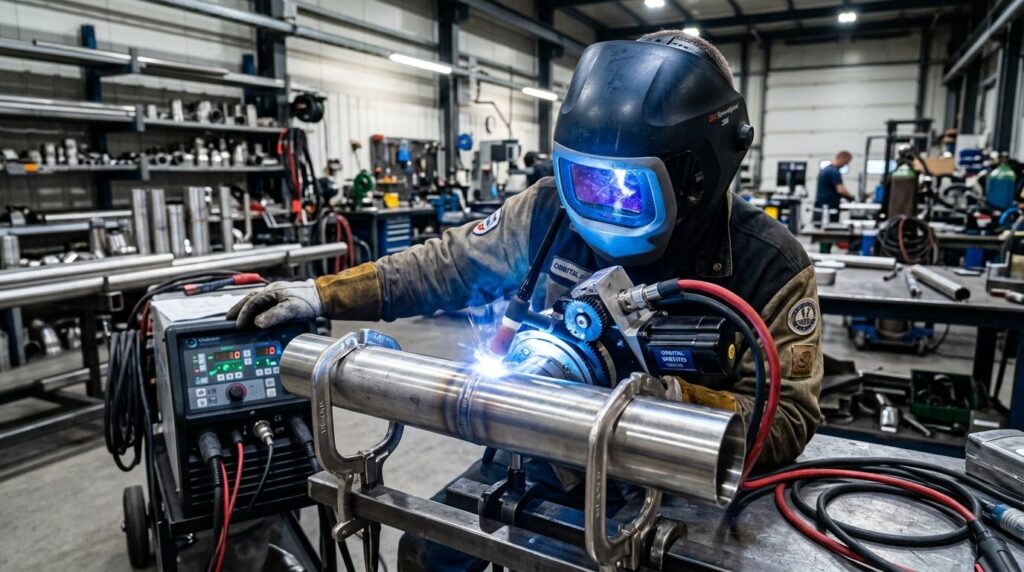
Orbital svejsning er en automatiseret proces, hvor et svejsehoved roterer rundt om røret i en programmeret bane. Operatøren opsætter parametrene — strømstyrke, rotationshastighed, pulsmønster og beskyttelsesgas — hvorefter maskinen udfører svejsningen. Resultatet er en høj grad af gentagelighed: hver svejsning bliver praktisk talt identisk med den forrige, forudsat at røret er korrekt forberedt.
For virksomheder, der ønsker at undersøge mulighederne for automatiseret rørsvejsning, kan orbital rørsvejsning være et oplagt sted at starte — her finder du udstyr, der er udviklet specifikt til denne type opgaver.
Hvornår giver manuel svejsning mest mening?
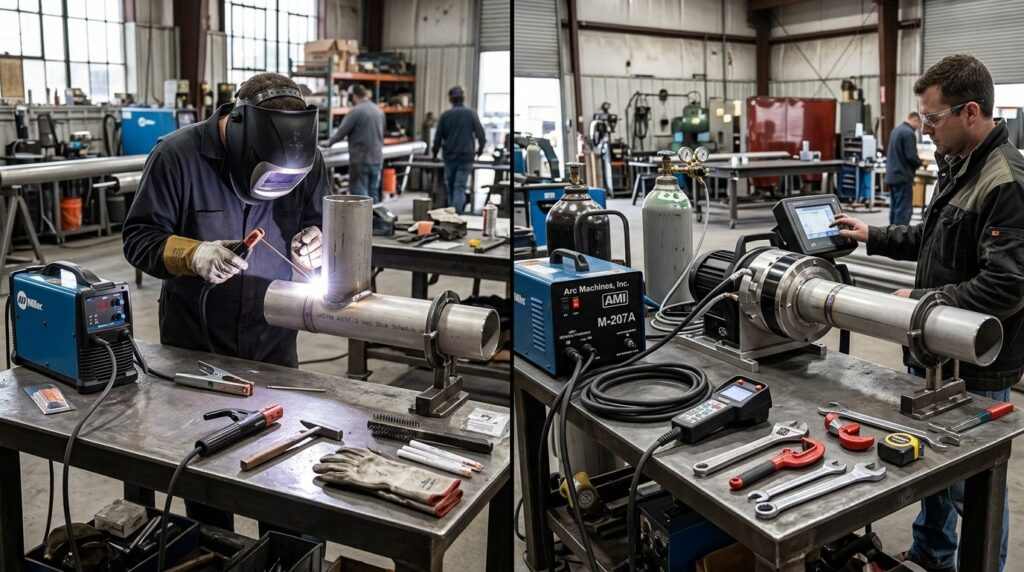
Manuel TIG-svejsning er stadig det oplagte valg i flere situationer:
- Enkeltstående eller meget varierede opgaver: Hvis du svejser rør i forskellige dimensioner, materialetykkelser og konfigurationer fra opgave til opgave, skal du konstant omstille orbital udstyr. Her er den manuelle metode ofte hurtigere i praksis.
- Vanskelig adgang: På eksisterende anlæg kan pladsmangel gøre det umuligt at montere et orbitalt svejsehoved. Manuel svejsning kræver kun plads til brænderen og svejserens hænder.
- Reparationer og tilpasninger: Ved reparationsarbejde på ældre installationer, hvor rørene måske ikke er helt runde eller har mindre skader, kan en erfaren svejser kompensere løbende.
- Lavt antal svejsninger: Hvis din virksomhed kun udfører få rørsvejsninger om måneden, er investeringen i orbital udstyr sjældent økonomisk fornuftig.
Det afgørende krav til manuel svejsning er operatørens kompetence. En certificeret svejser med erfaring i rustfrit stål kan levere svejsninger af høj kvalitet, men resultaterne vil naturligt variere mere end ved automatiseret svejsning.
Hvornår bør du overveje orbital svejsning?
Orbital svejsning viser sin styrke, når opgaverne har bestemte karakteristika:
- Højt antal ensartede svejsninger: Ved installation af rørsystemer med mange identiske samlinger — fx i procesanlæg eller store køleinstallationer — reducerer orbital svejsning både tidsforbruget og risikoen for fejl.
- Strenge krav til renhed: I farmaceutisk industri, fødevareproduktion og visse kemiske anlæg kræves dokumenterbart rene svejsninger uden oxidering på rodsiden. Orbital udstyr med integreret rodgasbeskyttelse sikrer dette mere pålideligt end manuel svejsning.
- Krav til sporbarhed: Moderne orbital systemer kan logge svejseparametrene for hver enkelt svejsning, hvilket gør det lettere at dokumentere kvaliteten over for kunder eller certificeringsorganer.
- Begrænset adgang til certificerede svejsere: Hvis det er vanskeligt at rekruttere eller fastholde erfarne TIG-svejsere, kan orbital udstyr betjenes af operatører med kortere oplæring, selvom de naturligvis stadig skal forstå processen.
Materialer og rørtyper: hvad skal du være opmærksom på?
Rustfrit stål findes i mange kvaliteter, og valget af svejsemetode hænger sammen med materialet:
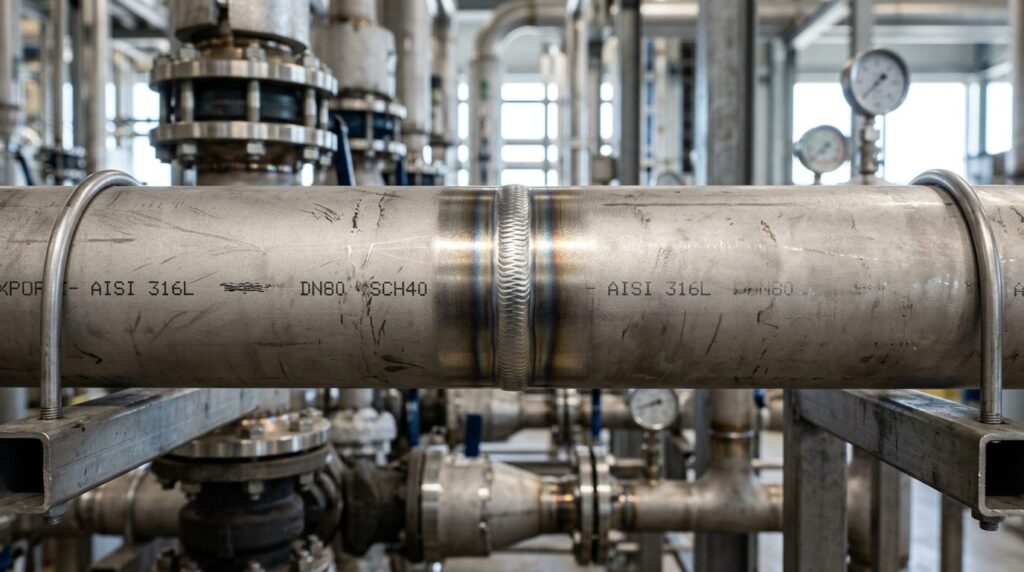
Austenitisk rustfrit stål (fx AISI 304 og 316) er de mest udbredte typer i rørinstallationer. De svejses relativt let med TIG-metoden, både manuelt og orbitalt, men kræver god gasbeskyttelse for at undgå oxidering og tab af korrosionsbestandighed ved svejsezonen.
Duplex og super-duplex stål har højere styrke og korrosionsbestandighed, men stiller skærpede krav til varmetilførsel og afkøling. Her er orbital svejsningens præcise parameterstyring en fordel, da selv små variationer i varmetilførsel kan påvirke materialets struktur negativt.
Tyndvæggede rør (under 2 mm godstykkelse) er følsomme over for gennembrænding. Manuel svejsning kræver et meget stabilt håndlag, mens orbital udstyr kan programmeres til præcis den varmetilførsel, tyndvæggede rør tåler.
Uanset metode gælder det, at rørene skal være rengjorte og affedtede før svejsning. Forurening med olie, fedt eller oxider giver porøsitet og svage svejsninger.
Direkte sammenligning: manuel vs. orbital svejsning
| Parameter | Manuel TIG-svejsning | Orbital svejsning |
|---|---|---|
| Investeringsomkostning | Lav til moderat (standard TIG-udstyr) | Høj (specialiseret udstyr og svejsehoveder) |
| Operatørkrav | Certificeret svejser med erfaring i rustfrit | Oplært operatør med forståelse for processen |
| Ensartethed | Afhænger af svejserens færdigheder og dagsform | Høj gentagelighed fra svejsning til svejsning |
| Fleksibilitet | Høj — kan tilpasse sig varierende opgaver | Lavere — kræver omstilling ved dimensionsskift |
| Tidsforbrug pr. svejsning | Varierer med kompleksitet og svejserens tempo | Forudsigeligt og ofte hurtigere ved gentagne opgaver |
| Dokumentation | Manuel registrering af parametre | Automatisk logning mulig |
| Egnet til pladskrævende miljøer | Ja — kræver minimal plads | Nej — svejsehovedet kræver frigang rundt om røret |
| Typiske anvendelser | Reparationer, enkeltopgaver, varierende dimensioner | Serieproduktion, procesanlæg, renrumskrav |
Kan investeringen i orbital udstyr retfærdiggøres i mindre virksomheder?
Det er en reel overvejelse, som kræver et ærligt blik på virksomhedens opgaveportefølje. Orbital udstyr er ikke en lille investering, og det giver kun mening, hvis det faktisk kommer i brug.
Spørgsmål du bør stille dig selv:
- Hvor mange svejsninger på rustfrie rør udfører vi typisk om måneden eller om året?
- Er dimensionerne på rørene relativt ensartede, eller varierer de meget?
- Har vores kunder specifikke krav til dokumentation eller renhed, som er vanskelige at opfylde med manuel svejsning?
- Hvad koster det os i dag at have svejsninger omlavet eller repareret på grund af kvalitetsproblemer?
- Har vi adgang til certificerede TIG-svejsere, eller er rekruttering en udfordring?
Hvis du svarer ja til flere af punkterne om højt volumen, ensartede dimensioner og strenge krav, peger pilen mod orbital svejsning. Hvis dine opgaver er sporadiske og varierede, vil manuel svejsning ofte være den mest fornuftige løsning — suppleret med grundig kvalitetskontrol.
En mellemvej kan være at leje orbital udstyr til større projekter frem for at købe. Det giver mulighed for at afprøve teknologien i praksis, før du binder kapital i indkøb.
Sådan vurderer du kvaliteten af en rørsvejsning
Uanset hvilken metode du anvender, skal svejsningens kvalitet kontrolleres. Her er de vigtigste punkter:
Visuel inspektion: En god svejsning har en jævn, skællet overflade uden synlige porer, revner eller ujævnheder. Rodsiden (indersiden af røret) bør have en let hvælvet, ensartet rodraupe uden gennembrænding eller manglende sammensmeltning.
Farve på rodsiden: Ved rustfrit stål indikerer farven på svejsezonen graden af oxidering. En sølvfarvet til lysegylden rodside tyder på god gasbeskyttelse. Blå, lilla eller grå nuancer viser oxidering, som svækker korrosionsbestandigheden.
Penetrant- eller røntgenkontrol: Ved kritiske anvendelser — fx trykbærende rør eller farmaceutiske anlæg — kan det være nødvendigt med penetrantprøvning for at afsløre overfladenære revner, eller røntgenundersøgelse for at kontrollere indre fejl.
Trykprøvning: Før idriftsættelse trykprøves rørsystemer typisk for at verificere tætheden. En lækage ved svejsningen kræver reparation eller omsvejsning.
For virksomheder, der arbejder med erhvervsejendomme, kan rørsystemernes kvalitet have betydning for den samlede vurdering af en installation — beslægtet med, hvordan goodwill og dokumentation spiller ind ved salg af håndværkervirksomheder.
Ofte stillede spørgsmål
Kan jeg bruge orbital svejsning på alle rørdimensioner?
Orbital svejseudstyr fås til et bredt spænd af rørdimensioner, men hvert svejsehoved dækker typisk et bestemt område. Ved meget små rør (under 6 mm) eller meget store dimensioner kan udvalget af svejsehoveder være begrænset, og det er værd at undersøge, om det nødvendige udstyr er tilgængeligt, før du investerer.
Kræver orbital svejsning certificering af operatøren?
Operatøren behøver ikke nødvendigvis en fuld svejsercertificering, men skal have oplæring i at opsætte og overvåge udstyret. Ved arbejde under standarder som EN 1090 eller ASME kan der dog være krav om, at selve svejseproceduren er kvalificeret, og at operatøren er godkendt til den specifikke opgave. Tjek altid de gældende krav for din branche.
Hvad er den mest almindelige fejl ved svejsning af rustfrie rør?
Utilstrækkelig rodgasbeskyttelse er en hyppig årsag til problemer. Uden tilstrækkelig inert gas på rodsiden oxiderer det smeltede materiale og mister sin korrosionsbestandighed. Det gælder både ved manuel og orbital svejsning, men orbital udstyr med integreret gasbeskyttelse reducerer risikoen markant, hvis det bruges korrekt.


